


Praskanie za studena, bežný jav, s ktorým sa stretávame pri zváraní, sa môže vyskytnúť v tepelne ovplyvnenej zóne ocele s vysokým obsahom uhlíka, stredne uhlíkovej ocele, nízkolegovanej ocele a stredne legovanej ocele. V niektorých prípadoch môžu kovy, ako je oceľ s ultra vysokou pevnosťou, titán a zliatiny titánu, tiež zaznamenať praskanie za studena vo zvarovom spoji. Pochopenie faktorov prispievajúcich k praskaniu za studena a implementácia účinných opatrení na prevenciu a zmiernenie sú nevyhnutné pre úspešné zváracie operácie.
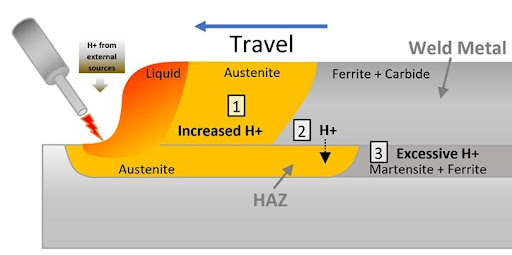
Tri primárne faktory prispievajú k vzniku trhlín za studena pri zváraní ocele s vysokou pevnosťou: prekaliteľnosť ocele, obsah vodíka a jeho distribúcia vo zvarovom spoji a stav obmedzeného napätia, ktorému je spoj vystavený. Tieto faktory sú vzájomne prepojené a podporujú vznik studených trhlín. Prítomnosť vodíka v kombinácii s tvorbou martenzitických štruktúr počas zvárania a ťahové napätie pôsobiace na spoj prispievajú k vzniku studených trhlín. Tieto trhliny sa typicky vyskytujú buď transgranulárne alebo pozdĺž hraníc zŕn a prejavujú sa ako trhliny v zvare, trhliny pod pätkou alebo koreňové trhliny.
Na zabránenie vzniku trhlín za studena je kľúčový komplexný prístup zahŕňajúci chemické zloženie základného kovu, výber zváracích materiálov a implementáciu vhodných zváracích postupov. Zvážte nasledujúce stratégie prevencie a zmiernenia:
01
Základné kovové zloženie
Rozhodnite sa pre materiály s nižšou uhlíkovou ekvivalenciou, pretože vykazujú zníženú kaliteľnosť a sú menej náchylné na praskanie za studena.
02
Zváracie materiály
Vyberte elektródy s nízkym obsahom vodíka a prispôsobte pevnosť prídavného kovu základnému kovu. Pre materiály vysoko náchylné na praskanie za studena zvážte použitie austenitických prídavných kovov.
03
Kontrola parametrov zvárania
Správna kontrola prívodu tepla, predohrevu a tepelného spracovania po zváraní je nevyhnutná. Upravte parametre zvárania, aby ste minimalizovali rýchlosť chladenia a zabezpečili postupné tuhnutie, čím sa zníži riziko praskania za studena.
04
Úľava od stresu
Využite techniky na uvoľnenie napätia, ako je tepelné spracovanie po zváraní alebo otryskávanie, na zmiernenie zvyškových napätí a minimalizovanie možnosti praskania za studena.
Praskanie za studena predstavuje značnú výzvu počas zvárania, najmä pri vysokopevnostnej oceli. Pochopenie základných príčin a implementácia preventívnych opatrení sú životne dôležité pre úspešné zváracie operácie. Zvážením zloženia základného kovu, výberom vhodných zváracích materiálov, riadením zváracích parametrov a použitím techník na uvoľnenie napätia možno výrazne znížiť výskyt praskania za studena. Zabezpečením komplexného prístupu k postupom zvárania sa kultivujú vysokokvalitné zvary, čím sa minimalizuje riziko praskania za studena a zvyšuje sa štrukturálna integrita zváraných komponentov.


